车铣复合加工在非标紧固件制造中的关键技术与应用
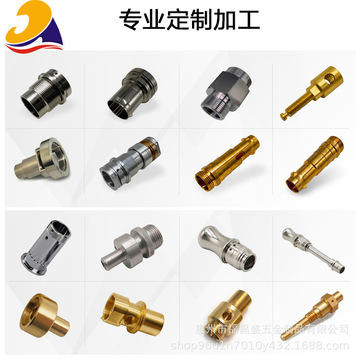
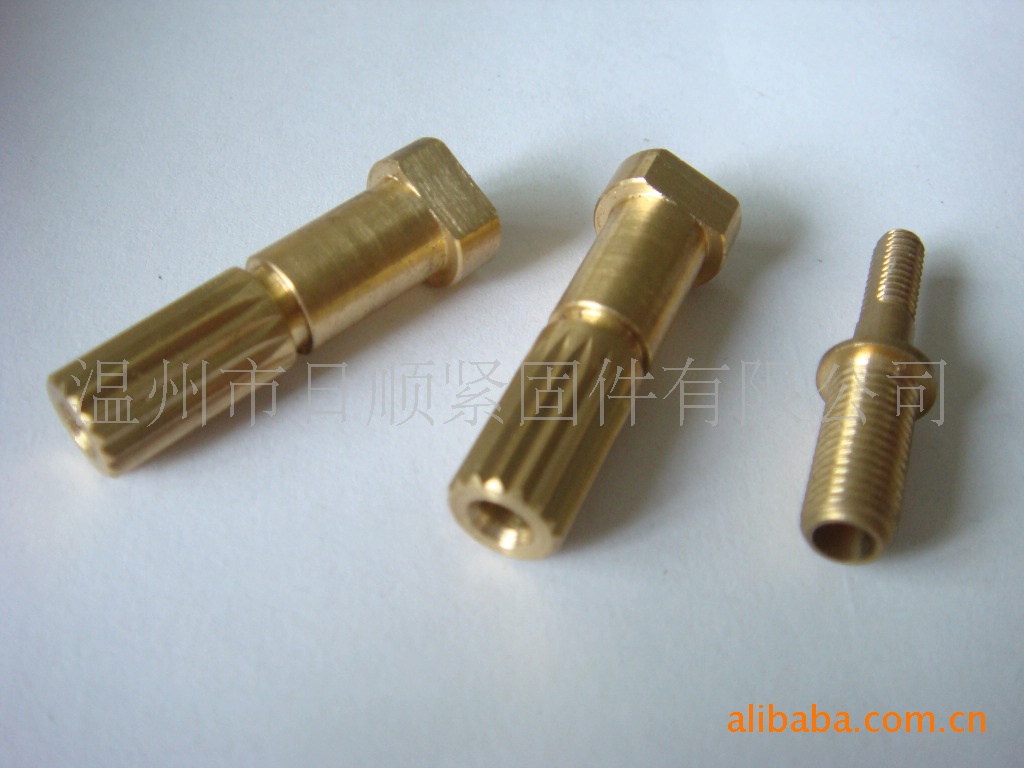
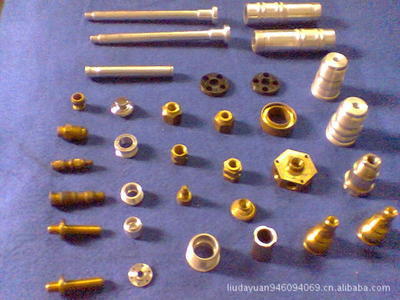
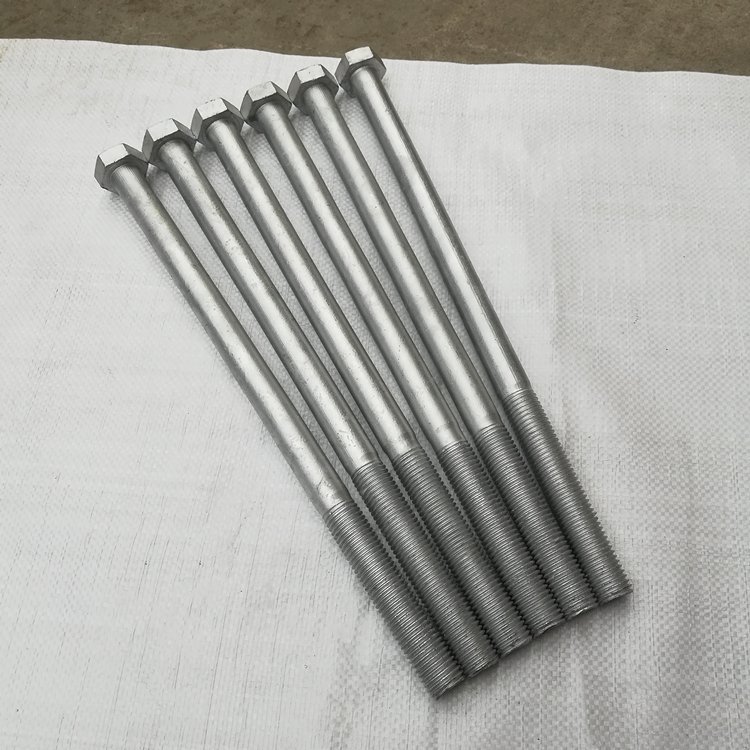
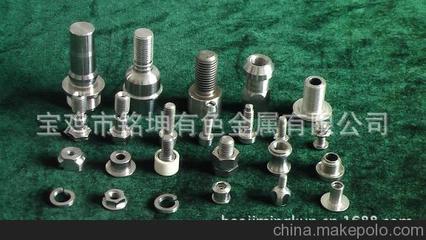
在现代制造业中,非标紧固件、轴套、异形螺栓和光轴等零件的加工需求日益增长,尤其是在汽车、航空航天、医疗器械和精密仪器等领域。传统加工方式往往需要多台设备、多次装夹,不仅效率低下,而且难以保证形位公差和一致性。车铣复合加工中心的出现,为这类复杂零件的制造提供了高效、高精度的解决方案。\n\n### 车铣复合加工的核心优势\n\n车铣复合加工中心集车削、铣削、钻削、攻丝等功能于一体,能够在一台设备上完成多道工序。对于非标紧固件轴套、异形螺栓等零件,他们通常具有回转体特征与异形结构(如六角头、扁位、径向孔、螺旋槽等),传统车削无法一次性完成,而车铣复合可一次装夹实现全和加工,显著提高精度与效率。\n\n例如,加工一个带法兰和径向孔的异形螺栓,传统工艺需先车削外形,再铣扁、钻孔,多次装夹易产生累积误差。车铣复合则可先车削外圆、端面,然后启用B轴或C轴进行偏心铣削和钻孔,所有特征在同一基准下完成,同轴度、位置度更可靠也可靠。\n\n### 非标紧固件与轴套的加工要点\n\n非标紧固件通常批量小、品种多,且材料多样(如不锈钢、钛合金、黄铜、工程塑料等)。车铣复合加工中心配合自动换刀系统和高压冷却,能有效应对难加工材料,减少刀具磨损,保证表面质量。轴套类零件对内外圆同轴度、端面垂直度要求高,车铣复合可通过一次装夹完成内外圆及端面加工,避免二次装夹误差。\n\n对于光轴,虽然结构简单,但长径比大时易变形。车铣复合可利用中心架或尾座顶尖辅助支撑,并结合高速车削和微量润滑,实现高精度外圆加工。若光轴需铣键槽或打中心孔,复合加工更显游刃有余。\n\n### 异形螺栓的加工策略\n\n异形螺栓的头型与杆部特征复杂。例如,DIN、ANSI等 стандарт中的T型螺栓、活节螺栓,头部需铣削成形,杆部需车螺纹。编程时节需建立统一坐标系,合理选择刀具路径与切削参数。车铣复合支持Cycl、Y轴及B轴联动……。例如,且可与CAM软件——
最新产品